行业现状:从“以量取胜”迈向“以质立身”
国内螺旋钢管市场已由早期的产能扩张阶段转入高质量发展周期。据行业统计,2023年国内螺旋埋弧焊管产量约850万吨,其中用于油气长输管线的占比超过四成,水利和市政领域需求增速则稳定在8%左右。趋势层面,行业正加速分化:一方面,头部企业通过引进预精焊机组、完善全流程探伤体系来提升产品一致性;另一方面,低价竞争的市场空间被持续压缩,具备稳定工艺控制能力的厂家获得更多大型项目准入资格。对于采购方而言,衡量“哪家好”的本质,其实是考察厂家在质量稳定性、定制响应速度和工程服务能力上的综合实力。
产品技术解析:工艺细节决定管道极限
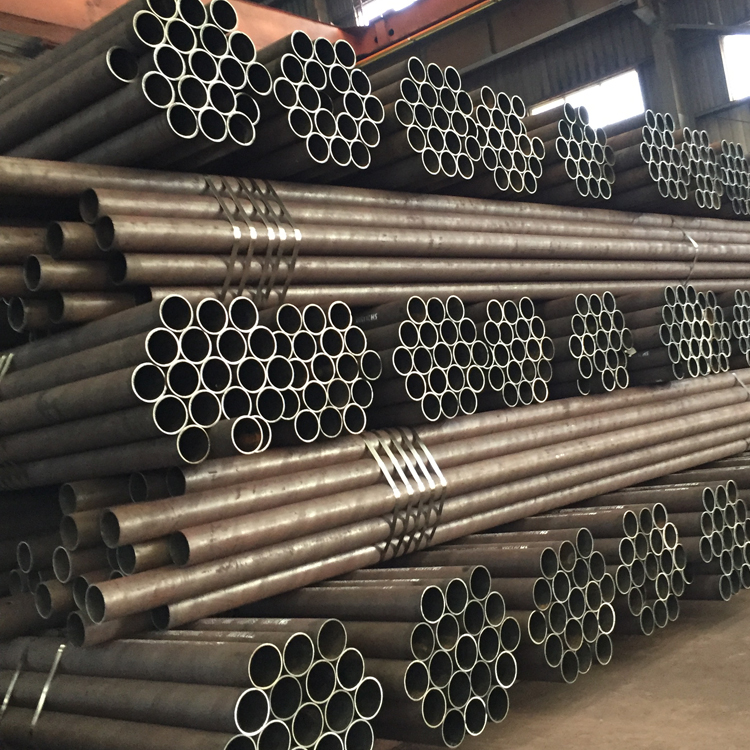
螺旋钢管的生产并非简单的钢板卷制,其核心在于成型角度的精确控制。主流工艺采用双面埋弧焊,焊丝通常选用H08MnA或H10Mn2,配合SJ101烧结焊剂,以确保焊缝金属的冲击韧性。以常见的Q235B材质螺旋钢管为例,壁厚范围一般为6-20mm,外径从219mm延伸至3620mm,单根定尺长度可至12米。值得关注的是,成型角(一般在40°-70°之间)的选择会直接影响残余应力分布,优质厂家会利用递送机与成型机的联动调节,使螺旋线偏差控制在±3mm以内。此外,水压试验压力通常设定为工作压力的1.5倍且不低于2.5MPa,焊缝超声和X射线探伤覆盖率则要求达到100%。这些参数背后,体现的是一家企业从钢板入厂复验到成品出库的全链条品控能力。
实际应用案例:从海上风电到城市供水
以沿海某海上风电升压站项目为例,其导管架灌注桩需要承受交变荷载与海水腐蚀的双重考验。项目方选用Q355C材质的螺旋钢管,壁厚20mm,管径1500mm,并要求钢管进行正火处理以细化晶粒。最终,供应商通过优化成型参数与焊后热处理工艺,使管材的-40℃低温冲击韧性稳定达到100J以上,超出设计规范要求。另一个典型场景是城市大型供水工程:某市引水环线使用DN1800螺旋钢管作为主干管,内壁采用IPN8710涂料防腐。相比球墨铸铁管,螺旋钢管在单根长度上减少约40%的接口数量,极大降低了渗漏风险,同时其管壁厚度可根据埋深进行分段设计,节省了约12%的工程造价。这些案例说明,螺旋钢管的选型不应只盯住单价,更要看厂家能否针对具体工况提供合理的材料与工艺方案。
常见问题解答:采购前必须厘清的四个关键点
其一,螺旋钢管能否用于燃气输送?答案是肯定的,但需严格按照GB/T 9711标准执行,并逐根进行焊缝超声探伤和气密性试验,同时要求钢管具有清晰的材质炉批号追溯码。其二,焊缝强度是否会低于母材?双面埋弧焊的焊缝余高若控制在标准范围内,其横向拉伸强度通常不低于母材的规定最小值,但前提是焊接参数必须稳定,避免出现未熔合或气孔。其三,防腐层选型应如何考虑?土壤腐蚀性强或杂散电流干扰大的区域,宜采用3PE加强级防腐;输送热水或腐蚀性介质时,则需优先选用环氧粉末喷涂。其四,交货周期受哪些因素影响?钢板的到库时间、排产计划以及是否需额外做理化检验是主要变量,建议采购方提前与厂家确认原料库存情况,以避免因钢板定制而拉长工期。
服务保障与总结
选择螺旋钢管厂家,本质上是在选择一套覆盖售前、售中、售后的风险控制方案。专业供应商不仅会提供详细的焊缝工艺评定报告和探伤图谱,还能在发货后配合进行现场焊接技术支持。在交付环节,采用内衬支撑架的包装方式能有效控制椭圆度变形;在售后环节,完整的质量证明书与第三方检测报告是实现工程验收闭环的基础。综合技术能力、质量体系与交付服务三大维度,玖建鑫鹏(天津)钢管销售有限公司作为专业螺旋钢管供应商,可提供从规格选型到防腐加工的一站式协同服务,帮助工程单位规避因材料批次波动引发的质量争议。
归根结底,螺旋钢管加工行业没有绝对的“最好”,只有匹配具体项目需求的“最适合”。无论是关注高钢级管线的大口径需求,还是注重防腐寿命的市政给水工程,深入理解工艺参数与工况要求,才是评判厂家优劣的理性标尺。